

Průvodce kupujícího automatickými kotoučovými pilami: Co byste měli vědět, než investujete
 2026.06.09
 Novinky z oboru
Co vlastně automatická kotoučová pila dělá jinak
Automatická kotoučová pila není jen kotoučová pila s motorem. Definující charakteristikou je automatizace – stroj zvládá podávání materiálu, polohování řezu, upínání a posloupnost cyklů, aniž by od operátora vyžadoval ruční vedení každého řezu. V závislosti na konfiguraci může také zpracovávat přísun materiálu z tyče nebo svitku, měření délky, počítání kusů a stohování na výstupu, vše integrované do jednoho výrobního cyklu.
Toto rozlišení je důležité, protože přímo mění ekonomiku a rozsah použití ve srovnání s manuálními nebo poloautomatickými alternativami. Zkušený operátor na ruční pile může za dobrého dne dokončit 100–150 řezů za hodinu, s důsledností, která se během dlouhé směny zhoršuje. Automatický řezací stroj okružní pily pracující ve výrobním prostředí dokáže vydržet 400–800 řezů za hodinu s rozměrovými tolerancemi dodrženými konzistentně po celou dobu provozu. U operací, kde jsou omezením objem řezu, přesnost délky nebo mzdové náklady, je tato mezera celým obchodním případem investice.
Automatizace také mění roli operátora. Spíše než provádění řezu operátor naprogramuje úlohu, naloží materiál, monitoruje cyklus a zpracovává výjimky. Jeden operátor může často dohlížet na více strojů současně, což je smysluplná efektivita práce, které se ruční řezání nemůže vyrovnat.
Hlavní typy automatických kotoučových pil a kde se každý hodí
Kategorie zahrnuje řadu architektur strojů navržených pro různé materiály, objemy řezů a výrobní prostředí. Pochopení toho, který typ odpovídá vaší aplikaci, je prvním filtrem před vyhodnocením konkrétních modelů.
Studená pila (automatická kotoučová pila na kov)
Pily za studena používají ozubený kruhový kotouč běžící při nízkých otáčkách s řeznou kapalinou, aby se generovaly třísky spíše než teplo. Protože čepel zůstává chladná, na povrchu řezu není žádná tepelně ovlivněná zóna, ve většině případů nevznikají žádné otřepy a nedochází ke ztvrdnutí ostří řezu. Automatické pily za studena jsou dominantní volbou pro přesné řezání masivní tyče, konstrukční oceli, hliníkových výlisků, mědi a mosazi. Kvalita řezu je dostatečně vysoká, takže mnoho aplikací nevyžaduje sekundární povrchovou úpravu. Jsou pomalejší než brusné nebo třecí pily, pokud jde o nezpracovaný výkon, ale kvalita řezu a životnost kotouče je činí nákladově efektivnějšími ve většině kontextů kovovýroby.
Automatický řezací stroj kotoučové pily s karbidovým hrotem
Kotoučové pily s karbidovým hrotem běží vyšší rychlostí než studené pily a jsou široce používány pro řezání neželezných kovů, plastů, kompozitů a materiálů na bázi dřeva. Vytvářejí čistou, hladkou řeznou plochu při vyšších rychlostech posuvu, než umožňují studené pily. Automatické verze s programovatelným posuvem a délkovým dorazem jsou běžné při výrobě hliníku, výrobě oken a dveří a výrobě komponentů nábytku. Životnost kotouče je silně ovlivněna tvrdostí materiálu a vůlí třísek – přizpůsobení geometrie kotouče a počtu zubů materiálu je rozhodující jak pro kvalitu řezu, tak pro provozní náklady.
CNC kotoučová pila
CNC kotoučová pila přidává programovatelné ovládání všech řezných parametrů – rychlost posuvu, rychlost kotouče, úhel řezu, délkové dorazy a pořadí cyklů – prostřednictvím vyhrazeného CNC ovladače. Tyto stroje jsou konstruovány pro produkční prostředí s vysokou směsí, kde se často mění zakázky a kde je vyžadována všestrannost řezného úhlu (pokosové řezy, kombinované úhly). CNC řízení umožňuje optimalizační funkce, jako je automatické třídění tabulky přířezů pro minimalizaci plýtvání materiálem, sledování zbytků a integrace s ERP nebo systémy řízení výroby. Mají vyšší vstupní náklady než automatické pily s pevným cyklem, ale poskytují výrazně větší flexibilitu.
Svazkové a vícepramenné automatické pily
Pro operace, které potřebují řezat více kusů tyčového materiálu, trubky nebo profilu současně, svazkové pily upínají a řežou více pramenů v jednom cyklu. Tím se znásobí propustnost bez znásobení doby cyklu, takže jsou vhodné pro velkoobjemová ocelová servisní střediska a distribuční aplikace. Kompromisem je, že možnosti úhlu řezu jsou omezené a materiál musí být jednotný v celém svazku – jedná se o stroje s optimalizovanou propustností, nikoli o stroje optimalizované na flexibilitu.
Klíčové specifikace k porovnání při výběru stroje
Technické listy pro průmyslové okružní pily obsahují hodně čísel. To jsou parametry, které skutečně určují, zda stroj vyhovuje vašim výrobním požadavkům.
| Specifikace | Co to znamená | Proč na tom záleží |
| Maximální řezný průměr | Největší kulatý nebo čtvercový průřez, který může stroj řezat | Musí pokrývat váš největší předpokládaný obrobek okrajem |
| Průměr čepele | Fyzická velikost pilového kotouče | Určuje řeznou kapacitu; větší čepele stojí více za výměnu |
| Rychlost kotouče (RPM / m/min) | Rotační nebo obvodová řezná rychlost | Musí odpovídat požadavkům na materiál; příliš rychle na oceli generuje teplo |
| Síla posuvu / rychlost posuvu | Jak agresivně postupuje čepel materiálem | Doba cyklu pohonů; musí být ovladatelné pro různé materiály |
| Přesnost měření délky | Tolerance při polohování řezu na délku | Určuje, zda jsou nutné sekundární operace velikosti |
| Pokosový rozsah | Úhlový rozsah řezu (např. 0° až 60°) | Vyžaduje se, pokud vaše práce zahrnují šikmé řezy |
| Upínací systém | Jak se materiál drží během řezání (hydraulické, pneumatické, mechanické) | Ovlivňuje přesnost řezu, značení materiálu a dobu cyklu |
| Řídící systém | PLC, CNC nebo proprietární řídicí jednotka | Určuje flexibilitu programování, schopnost integrace a dostupnost podpory |
Kromě těchto základních parametrů požádejte o údaje o době cyklu v reálném světě u profilů materiálů podobných vaší aplikaci. Výrobci uvádějí maximální rychlosti za ideálních podmínek; skutečná průchodnost vašeho konkrétního materiálu při požadované toleranci délky se může lišit. Vyžádání si zkušebního řezu na vašem materiálu – buď osobně v závodě výrobce, nebo prostřednictvím ukázky řezání vzorku – je nejspolehlivějším způsobem, jak ověřit požadavky na výkon před tím, než se zavážete k nákupu.

Kompatibilita materiálu: Přizpůsobení stroje tomu, co řežete
Automatická kotoučová pila není univerzálním řezným nástrojem. Každý typ stroje a konfigurace kotouče jsou optimalizovány pro konkrétní řadu materiálů a průchod nesprávného materiálu nesprávným strojem snižuje kvalitu řezu, zkracuje životnost kotouče a může poškodit samotný stroj. Zde je návod, jak se běžné materiály mapují na typ stroje:
- Měkká ocel a konstrukční ocel: Standardní volbou jsou automatické pily za studena. Nízká rychlost kotouče, řezná kapalina a kotouče z tvrdokovu nebo HSS zajišťují čisté řezy bez tepelné deformace. Brusné kotoučové pily mohou řezat ocel rychleji, ale zanechávají hrubý, kalený řezný povrch vyžadující sekundární zpracování.
- Nerezová ocel: Vyžaduje nižší rychlosti posuvu a více řezné kapaliny než měkká ocel pro zvládnutí mechanického kalení. Nezbytné jsou speciální nerezové čepele s vhodnou geometrií zubů – použití standardní čepele z měkké oceli na nerezu urychluje mechanické zpevnění na řezné hraně a výrazně zkracuje životnost čepele.
- Hliník a neželezné kovy: Vhodné jsou automatické řezací stroje kotoučové pily s karbidovým hrotem pracující při vyšších rychlostech. Hliník vyžaduje kotouče s vysokým počtem zubů, kladným úhlem čela a vůlí třísek navržené pro dlouhé, vláknité třísky, které hliník vytváří. Pro odstranění třísek a zabránění opětovnému řezání je zapotřebí řezná kapalina nebo vzduchový proud.
- Plasty a kompozity: Výběr čepele je kritický – nesprávná čepel způsobuje roztavení, odštípnutí nebo delaminaci. Většina technických plastů řezá čistě pomocí břitů z karbidu s jemnými zuby při středních rychlostech. Kompozity vyztužené vlákny vyžadují speciální diamantové nebo PCD (polykrystalické diamantové) kotouče a vytvářejí abrazivní prach, který vyžaduje správné odsávání prachu.
- Dřevo a desky na bázi dřeva: Standardem jsou vysokorychlostní pily s tvrdokovem. U masivního dřeva by geometrie zubů měla odpovídat směru vláken. Pro MDF, dřevotřískové desky a lamináty ostří s jemnými zuby minimalizují odštěpování na lícové dýze nebo laminátovém povrchu.
- Trubkový a dutý profil: Změny tloušťky stěny a přerušovaný řez při výstupu čepele z každé stěny vyžadují konfigurace čepele odlišné od plné tyče. Některé automatické pily obsahují nastavení posuvu a upínání specifické pro trubku, aby bylo možné zvládnout různou dynamiku řezání a zabránit vychýlení kotouče nebo kolapsu materiálu během upínání.
Funkce automatizace, které přímo ovlivňují produktivitu
Úroveň automatizace zabudovaná do průmyslového okružního pilového stroje se mezi základními a plně integrovanými výrobními systémy značně liší. Toto jsou funkce, které se přímo promítají do měřitelné produktivity a zlepšení kvality:
Automatické zastavení délky a podávání materiálu
Programovatelný délkový doraz umístí materiál automaticky na požadovanou délku řezu, čímž se eliminuje ruční měření a rozměrové odchylky, které s tím souvisí. Ve spojení s automatickým podavačem tyčí nebo nakladačem balíků může stroj spustit kompletní sekvenci řezání na celou tyč bez zásahu operátora nad rámec počátečního nastavení. Na strojích s polohováním délky řízeným servomotorem je dosažitelná přesnost ±0,1 mm na celou délku tyče – těsnější, než může poskytnout většina manuálních nastavení.
Správa zbytků a optimalizace materiálu
Pokročilé CNC okružní pily obsahují software pro optimalizaci řezu, který sekvenuje seznam řezů tak, aby se maximalizoval výtěžek z každé tyče a minimalizoval se zbytkový materiál. Tato vlastnost je zvláště cenná při řezání drahých materiálů, jako je nerezová ocel nebo hliník, kde náklady na materiál tvoří významnou část nákladů na součást. Některé systémy integrují sledování zbytků – zaznamenávání zbývajících délek tyčí v inventáři, takže je lze přidělit budoucím zakázkám, nikoli sešrotovat.
Adaptivní řízení posuvu
Automatické řezací stroje okružní pily vyšší třídy obsahují senzory, které monitorují řezné zatížení nebo proud motoru kotouče v reálném čase a automaticky upravují rychlost posuvu pro udržení optimálních řezných podmínek. To kompenzuje změny tvrdosti materiálu, opotřebení čepele a změny geometrie sekce (jako je vstup a výstup dutých profilů) bez zásahu obsluhy. Adaptivní řízení posuvu prodlužuje životnost kotouče, udržuje kvalitu řezu a snižuje riziko poškození kotouče agresivním podáváním do nečekaně tvrdého materiálu.
Automatická kompenzace opotřebení čepele
Jak se kotouč opotřebovává, jeho efektivní průměr se zmenšuje, což ovlivňuje polohu řezu, pokud není kompenzováno. Stroje s automatickou kompenzací opotřebení čepele měří nebo vypočítávají efektivní průměr čepele a podle toho upravují řezací cyklus, aby byla zachována přesnost délky. Bez této funkce musí obsluha stroj pravidelně znovu kalibrovat ručně, protože se čepele opotřebovávají – což je časově náročný proces, který představuje okno s nepřesnými díly, pokud je rekalibrace zpožděna.
Bezpečnostní požadavky na průmyslové kotoučové pily
Automatické kotoučové pily jsou vysokoenergetické řezací zařízení pracující při rychlostech a silách, které vyžadují řádně navržené bezpečnostní systémy. Požadavky na shodu se liší podle trhu, ale následující představují současnou standardní praxi pro průmyslová zařízení:
- Ochrana čepele: Úplné uzavření čepele během cyklu řezání je u moderních automatických strojů standardem. Ochranný kryt musí bránit přístupu k kotouči během jakékoli části cyklu řezání a měl by umožnit přístup pouze tehdy, když se kotouč zcela zastavil a veškerá uložená energie byla rozptýlena.
- Bezpečnostní zámky: Všechny přístupové dveře a kryty by měly být propojeny s řídicím systémem stroje, aby otevření jakéhokoli krytu, když je stroj v cyklu, okamžitě zastavilo řezací pohyb. Na většině trhů jsou vyžadována bezpečnostní blokovací zařízení (splňující IEC 60947-5-3 nebo ekvivalent).
- Nouzové zastavení: Tlačítka nouzového zastavení na každém místě obsluhy a na těle stroje jsou povinná. U strojů s dlouhými vstupními nebo výstupními dopravníky zajišťují dodatečné E-stopy v intervalech podél linky, aby operátoři mohli rychle dosáhnout jednoho bez ohledu na jejich pozici.
- Nádrž na třísky a chladicí kapalinu: Řezání kovů vytváří třísky a sprej chladicí kapaliny, které musí být obsaženy v krytu stroje, aby byla chráněna obsluha a okolní prostředí. Systémy dopravníků třísek, které automaticky odstraňují třísky z řezné zóny, jsou standardem na výrobních strojích a výrazně zkracují dobu ručního čištění.
- Hluk a vibrace: Průmyslové kotoučové pily při výrobních rychlostech mohou generovat značné hladiny hluku. Na většině platforem jsou volitelně k dispozici akustické kryty nebo panely tlumící zvuk. Hodnocení hluku na pracovišti je vyžadováno ve většině jurisdikcí, pokud jsou operátoři vystaveni trvalým úrovním nad 80–85 dB(A).
- CE/UL certifikace: U strojů prodávaných na trhy EU nebo Severní Ameriky označení CE (Směrnice o strojních zařízeních 2006/42/EC) a certifikace UL nebo CSA potvrzují, že stroj byl posouzen podle platných bezpečnostních norem. Vždy ověřte, zda jsou tyto certifikace aktuální a vztahují se na konkrétní konfiguraci zakoupeného stroje, nejen na základní platformu.
Celkové náklady na vlastnictví Nad rámec kupní ceny
Pořizovací náklady na automatickou okružní pilu jsou nejviditelnějším číslem, ale zřídka nejdůležitějším po dobu životnosti 10–15 let. Toto jsou kategorie nákladů, které si zaslouží pozornost během procesu hodnocení:
Cena a životnost čepele
Pilové kotouče pro průmyslové okružní pily představují opakující se provozní náklady, které se značně liší v závislosti na materiálu, specifikaci kotouče a řezných podmínkách. Kotouč z tvrdokovu pro řezání hliníku může stát 150–400 USD a za dobrých podmínek vydrží několik set tisíc řezů. Pilový kotouč za studena na ocel může stát 300–800 USD a vydrží 50 000–150 000 řezů v závislosti na jakosti materiálu a řezných parametrech. Vypočítejte očekávané náklady na kotouč na řez pro vaši konkrétní aplikaci – je to často důležitější položka než údržba stroje po dobu životnosti zařízení.
Systémy řezné kapaliny
Studená pila a většina automatických pil na řezání kovů vyžaduje řeznou kapalinu pro chlazení, mazání a proplachování třísek. To zahrnuje průběžné náklady na koncentrát kapalin, úpravu vody, analýzu a údržbu kapalin a případnou likvidaci použité kapaliny. Systémy odsávání mlhy zvyšují kapitálové a provozní náklady. Pro velkoobjemové operace je řízení kapalin netriviálním provozním hlediskem – některá zařízení přecházejí na téměř suché nebo minimální množství mazání (MQL), aby se snížila složitost manipulace s kapalinami.
Plánovaná údržba a dostupnost dílů
Automatický řezací stroj okružní pily běžící ve výrobě je významným aktivem, jehož prostoje mají skutečné náklady. Před nákupem vyhodnoťte místní servisní síť výrobce, dostupnost náhradních dílů a dodací lhůty a dostupnost vzdálené diagnostické podpory. Pro operace na trzích vzdálených od primární servisní základny výrobce může toto posouzení posunout volbu preferovaného dodavatele od možnosti s nejnižší cenou. Sady preventivní údržby, servisní smlouvy a programy školení operátorů se vyplatí při vyjednávání o koupi, nikoli po instalaci.

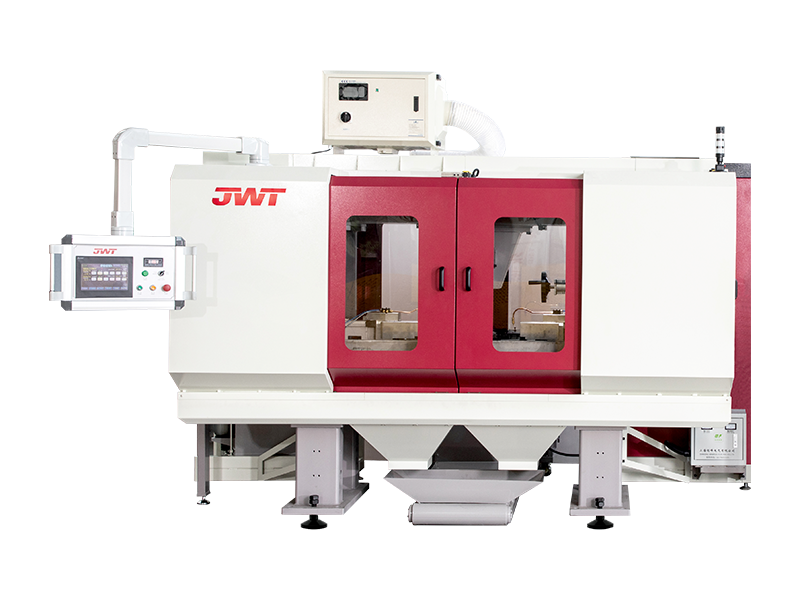
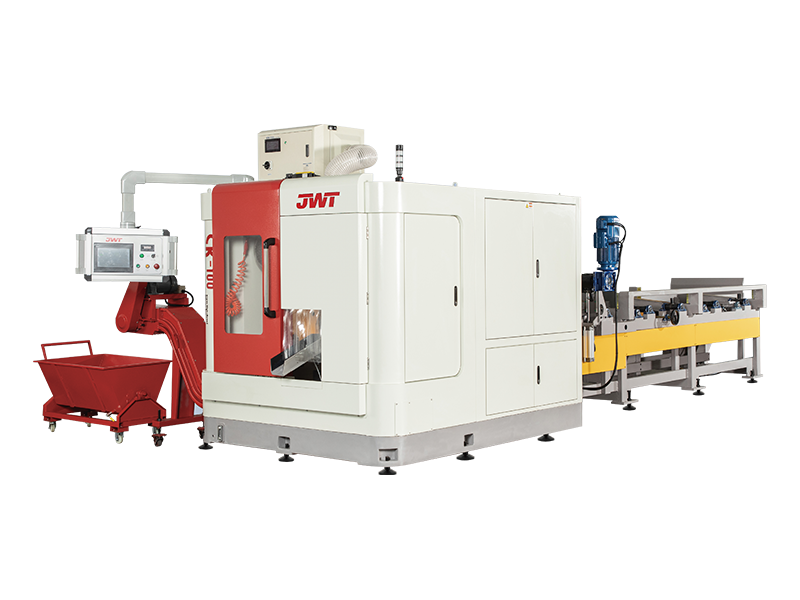
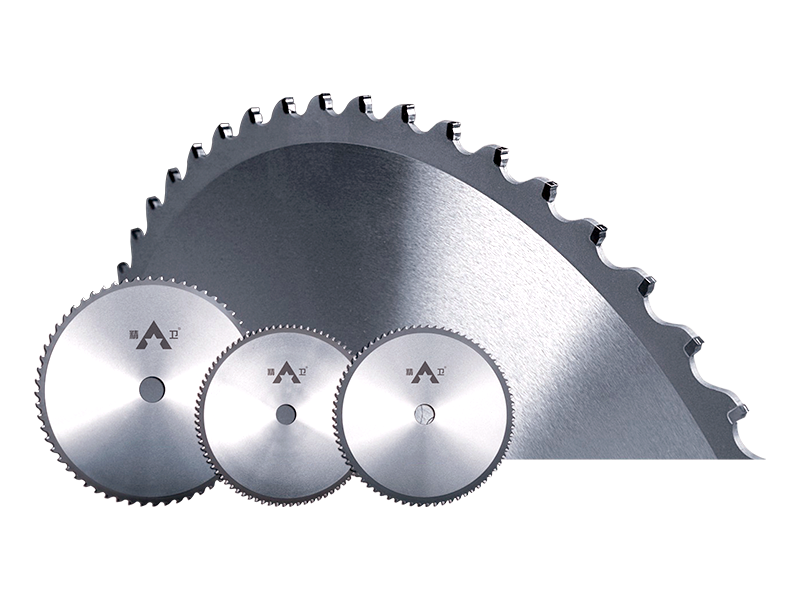
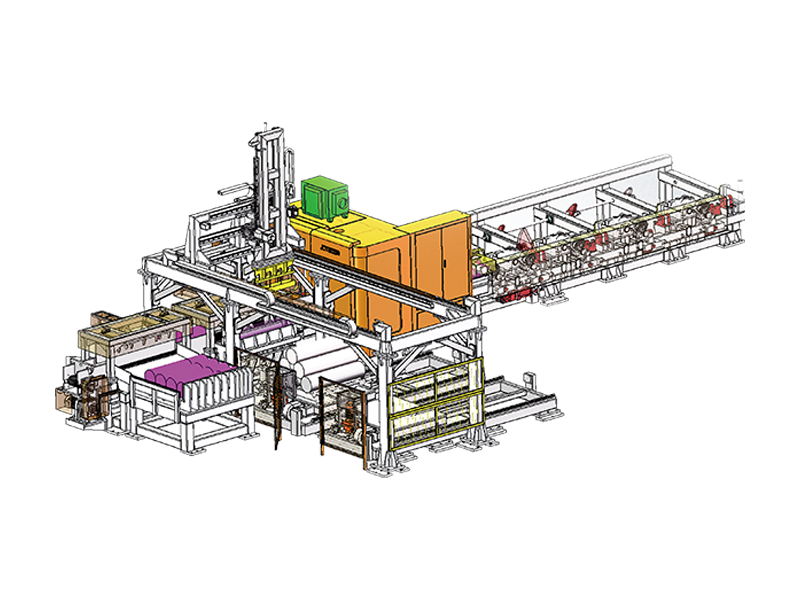
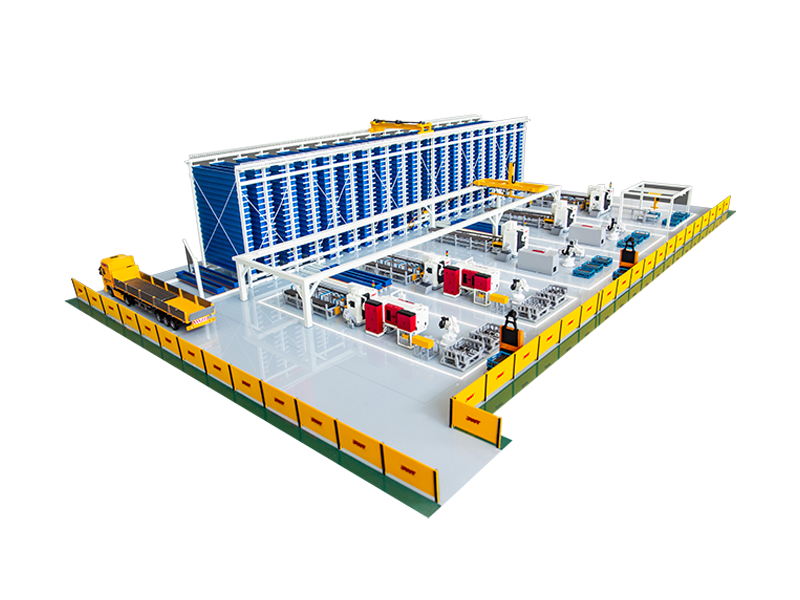
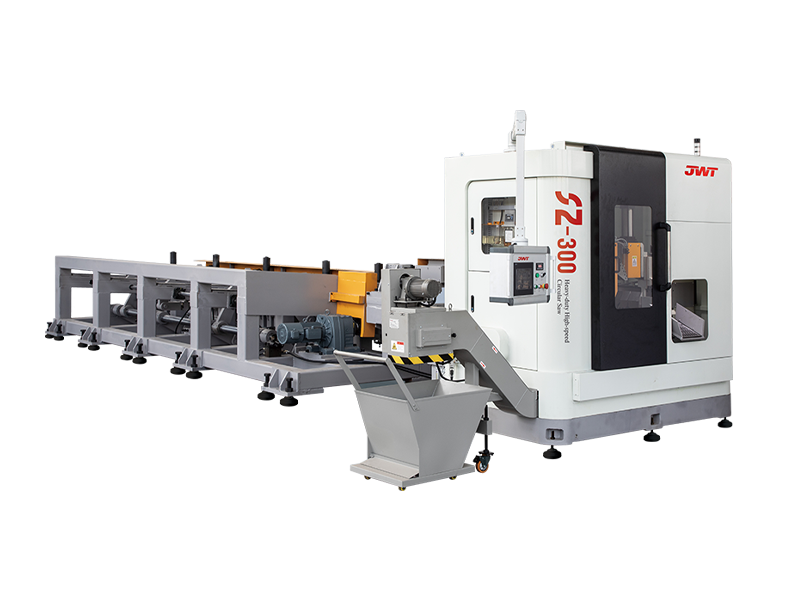
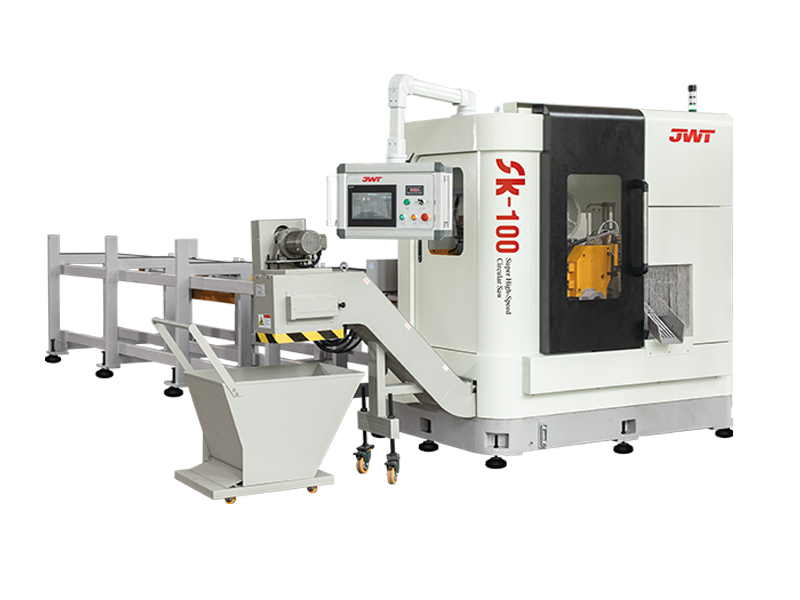
Máte-li zájem o naši kotoučovou pilu nebo výrobní linku, kontaktujte nás
KONTAKTNÍ ÚDAJE
Zhejiang Jingweite Machine Tool Co.,Ltd.
- No.661 Jiyi Road, Wanghai Hi-tech Industrial Park, Haiyan, Jiaxing City, provincie Zhejiang
- TEL:+86-0573-86035661
- E-Mail: [email protected]
Produkty
Rychlý odkaz
Novinky
Mobilní terminál
